Ştiri

De ce scripetele curea cu concentricitate ridicată minimizează timpul de reglare secundară?

2026-09-08 0 Lasă-mi un mesaj

În orice sistem acționat cu curea – de la un ventilator industrial de mare viteză până la o linie de transport de precizie – eficiența instalării inițiale este doar jumătate din poveste. Cealaltă jumătate este ceea ce se întâmplă după ce sistemul începe să funcționeze: ajustările secundare. Acestea sunt procedurile de ajustări, realiniri și retensionare pe care echipele de întreținere trebuie să le efectueze pentru a corecta problemele de deformare, vibrații și urmărirea curelei care devin evidente numai sub sarcină. În multe fabrici, aceste ajustări secundare consumă mai multe ore de muncă decât instalația originală și reprezintă o sursă principală de timp neplanificat. Cauza principală a majorității acestor ajustări poate fi urmărită până la un singur parametru, adesea trecut cu vederea: concentricitateaScripete de curease.


Un scripete de curea cu concentricitate mare este unul în care axa centrală a alezajului și axa centrală a diametrului exterior sunt perfect aliniate. Când un scripete de curea are o concentricitate slabă, traseul curelei nu este perfect circular. Tensiunea curelei va fluctua pe măsură ce scripetele curelei se rotește, ceea ce duce la vibrații, zgomot, uzură neuniformă a curelei și o afecțiune cunoscută sub numele de „rătăcire a curelei” sau „deplasare de urmărire”. Fiecare dintre aceste probleme declanșează o ajustare secundară. Un tehnician de întreținere trebuie să realinieze roata curelei, să retensioneze cureaua sau chiar să înlocuiască componentele prematur. Dimpotrivă, un scripete cu concentrație ridicată elimină aceste cauze la sursă, oferind un sistem de transmisie prin curea care funcționează fără probleme de la început și continuă să facă acest lucru pe toată durata de viață. Acest articol va explora mecanica concentricității, măsurarea acesteia, procesele de fabricație care o realizează și impactul cuantificabil pe care îl are asupra reducerii timpului de ajustare secundară.

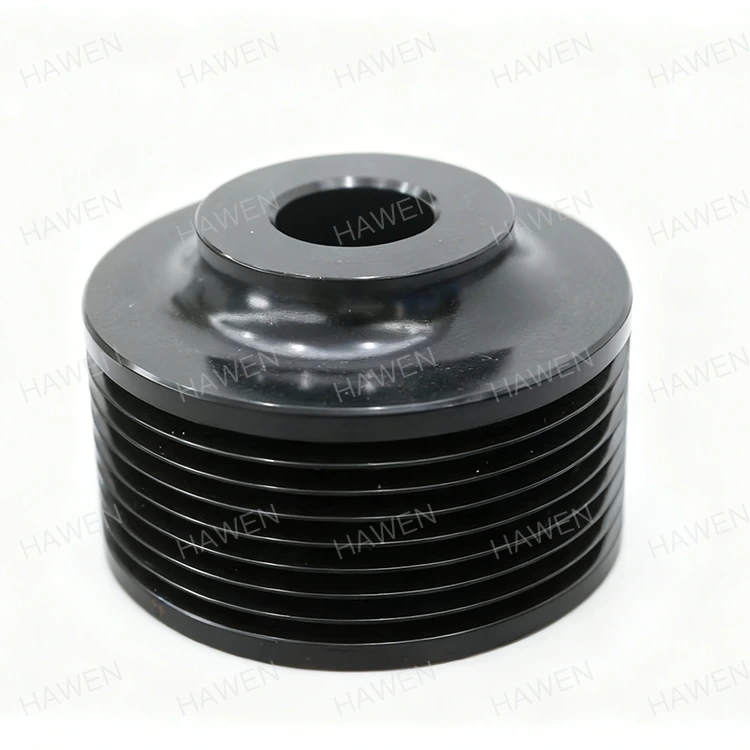
V-belt Pulley


Cuprins


1. Ce este concentricitatea și de ce contează în scripetele curea?

Concentricitatea, în contextul scripetelor curea, este condiția geometrică în care centrul alezajului scripetelui și centrul diametrului său exterior se află pe aceeași axă. În termeni mai simpli, înseamnă că scripetele curea este perfect rotund în raport cu orificiul său de montare. Această cerință aparent simplă are implicații profunde asupra performanței sistemului de transmisie prin curea. Dacă alezajul și diametrul exterior nu sunt concentrice, scripetele curelei se va clătina în timp ce se rotește. Această clătinare, măsurată ca deformare radială, face ca diametrul efectiv al scripetei curelei să se modifice continuu pe măsură ce se rotește. Centura trebuie să se întindă și să se relaxeze în mod constant pentru a se adapta acestor schimbări, generând o serie de efecte nedorite.

Importanța concentricității poate fi înțeleasă luând în considerare diferența dintre o roată perfect echilibrată pe o mașină și o roată care este ușor dezechilibrată. Roata echilibrată rulează lin, fără vibrații. Roata dezechilibrata creeaza un tremur ritmic care se simte in tot vehiculul. Același principiu se aplică scripetelor curea. Un scripete de curea extrem de concentric se rotește fără probleme, cu cureaua rulând adevărat și constant. Un scripete de curea cu concentricitate slabă creează o vibrație care se propagă prin întregul sistem. Această vibrație nu este doar o pacoste; este o sursă de pierderi de energie, uzură prematură și necesitatea unor ajustări secundare. Vibrația va face ca centura să urmărească diferit, tensiunea să fluctueze și șuruburile de montare să se slăbească în timp, toate acestea necesită acțiuni corective.

LaZhejiang Hawen Electromechanical Co., Ltd., am măsurat relația dintre concentricitate și performanța sistemului în sute de instalații. Datele noastre arată că un scripete pentru curea cu o toleranță de concentricitate de +/- 0,05 mm (runout) va genera o amplitudine de vibrație care este de obicei de trei până la patru ori mai mică decât un scripete pentru curea cu o toleranță de +/- 0,2 mm. Această reducere a vibrațiilor este direct corelată cu o reducere a frecvenței și duratei ajustărilor secundare. Tabelul de mai jos ilustrează nivelurile tipice de vibrație asociate cu diferite toleranțe de concentricitate.

Toleranță la concentricitate (denivelare radială) Amplitudine tipică de vibrație (mm/s RMS) Ajustări secundare așteptate (la 1000 de ore)
+/- 0,05 mm (înaltă precizie) 1,2 - 1,8 1-2
+/- 0,10 mm (Standard Industrial) 3,0 - 4,5 4-6
+/- 0,20 mm (slab) 6,0 - 8,0 10-15

Aceste date demonstrează o corelație clară: concentricitatea mai mare duce la o vibrație mai mică, ceea ce reduce în mod direct nevoia de ajustări secundare. Economiile inițiale de costuri ale unui scripete pentru curea cu precizie mai mică sunt aproape întotdeauna depășite de costurile suplimentare de întreținere suportate pe parcursul duratei de viață. În secțiunile următoare, vom examina mecanismele prin care concentricitatea slabă creează aceste probleme și tehnicile de fabricație care asigură o concentricitate ridicată.


2. Cum de slabă concentricitate cauzează ajustări secundare?

Pentru a aprecia de ce concentricitatea ridicată minimizează ajustările secundare, este util să înțelegem cascada de probleme cauzate de un scripete de curea neconcentric. Primul și cel mai imediat efect este curățarea radială. Pe măsură ce scripetele curea se rotește, raza efectivă a scripetei curelei se modifică deoarece centrul de rotație nu este aliniat cu centrul scripetei curelei. Aceasta înseamnă că traseul centurii nu este un cerc perfect; este o elipsă. Cureaua trebuie să se întindă pentru a se potrivi cu raza mai lungă și să se relaxeze pentru a se adapta la raza mai scurtă pe măsură ce scripetele curelei se rotește. Această întindere și relaxare ciclică determină alunecarea centurii, creând o fluturare sau „câlcâială” în centură. Această vibrație este sursa de vibrație care este transmisă echipamentului antrenat și structurii de montare.

Această întindere ciclică determină, de asemenea, uzura neuniformă a centurii. Porțiunea de centură care este întinsă în mod repetat va experimenta frecare și căldură mai mare, ceea ce duce la crăpare prematură. Cureaua poate dezvolta, de asemenea, o „glazură” pe suprafață, reducându-și coeficientul de frecare și făcându-l să alunece. Alunecarea generează mai multă căldură și accelerează procesul. În plus, urmărirea centurii va fi afectată. O centură tinde în mod natural să se îndrepte spre direcția sarcinii aplicate. Dacă un scripete de curea nu este concentric, cureaua va suferi sarcini laterale variate pe măsură ce se deplasează în jurul scripetei de curea. Acest lucru poate face ca cureaua să se deplaseze înainte și înapoi pe suprafața scripetei curea, ceea ce duce la deteriorarea marginilor curelei și a flanșelor scripetei curelei.

Rezultatul inevitabil al acestor probleme este o ajustare secundară. Tehnicianul de întreținere va trebui să:

  • Retensionați cureaua:Cureaua se va fi întins neuniform și s-ar putea să se fi slăbit. Retensionarea este un proces manual care necesită oprirea echipamentului și utilizarea unui manometru. Aceasta este o sarcină care necesită timp, mai ales pe echipamente mari.
  • Realiniați scripetele curelei:Este posibil ca vibrațiile și deplasarea curelei să fi cauzat deplasarea scripeților curelei din aliniament. Tehnicianul va trebui să verifice și să ajusteze alinierea folosind un instrument de aliniere cu laser sau o muchie dreaptă.
  • Înlocuiți cureaua:Dacă cureaua a fost deteriorată de uzura neuniformă sau de urmărire, va trebui înlocuită. Aceasta este o reparație mai semnificativă, care implică costuri suplimentare cu forța de muncă și materiale.
  • Strângeți șuruburile de montare:Vibrația face adesea ca șuruburile de montare să se slăbească. Tehnicianul va trebui să le strângă la cuplul corect.
  • Verificați rulmenții:Vibrația de la scripetele neconcentric va fi transmisă și la rulmenți. În timp, acest lucru poate cauza defecțiuni premature ale rulmentului, necesitând o reparație mai amplă.

Fiecare dintre aceste ajustări necesită timp. Într-o unitate de producție aglomerată, costul producției pierdute în timpul acestor ajustări poate fi substanțial. Următorul tabel oferă o estimare a timpului și a forței de muncă tipice necesare pentru fiecare sarcină de ajustare secundară.

Sarcină secundară de ajustare Timp tipic necesar Costul forței de muncă (Est.)
Reglarea tensiunii curelei 15-30 minute 25 USD - 50 USD
Alinierea scripetelui curelei 30-60 de minute 50 USD - 100 USD
Înlocuirea curelei 1-2 ore 100 USD - 200 USD
Restrângerea șuruburilor de montare 15 minute 20 USD
Inspecția/Înlocuirea rulmenților 1-2 ore 100 USD - 200 USD+

Aceste costuri se înmulțesc pe durata de viață a echipamentului. Un scripete de curea prost fabricat poate genera un număr mare de ajustări secundare, fiecare reprezentând un cost direct și un cost indirect în pierderea producției. Un scripete cu concentrație ridicată, prin contrast, funcționează cu vibrații minime și deplasarea curelei, reducând drastic nevoia acestor intervenții. La Zhejiang Hawen Electromechanical Co., Ltd., scripetele noastre pentru curele prelucrate cu precizie sunt proiectate pentru a minimiza aceste ajustări secundare, oferind un cost total de proprietate mai mic și o fiabilitate mai mare a sistemului.


3. Ce procese de fabricație asigură o concentrație ridicată?

Obținerea unei concentricități ridicate într-un scripete de curea nu este întâmplătoare; este rezultatul unui proces de fabricație deliberat și atent controlat. Procesul trebuie să asigure că alezajul și diametrul exterior sunt prelucrate dintr-o singură configurație stabilă, eliminând erorile cauzate de repoziționarea piesei de prelucrat. Călătoria către concentricitatea ridicată începe cu materia primă, de obicei o turnare sau o bucată de bară, și continuă printr-o serie de operații de prelucrare de precizie. Cheia concentricității este menținerea piesei într-un dispozitiv precis și efectuarea tuturor operațiunilor critice de prelucrare într-o singură configurație.

Primul pas este crearea unei suprafețe de referință, de obicei alezajul, care va fi data primară pentru toate operațiunile ulterioare. Alezajul este prelucrat la o dimensiune precisă, de obicei prin găurire, alezare sau alezarea. Acest orificiu trebuie să fie rotund și drept. Piesa de prelucrat este apoi montată în siguranță pe un dorn sau un dispozitiv de fixare care se potrivește precis în alezaj. Acest lucru asigură că alezajul este adevăratul centru pentru restul operațiunilor de prelucrare. Următoarea operație este prelucrarea diametrului exterior. Acest lucru se face de obicei folosind un strung CNC, care poate transforma OD la o dimensiune precisă și cu un grad ridicat de rotunjime. Cheia pentru obținerea unei concentricități ridicate este aceea că alezajul și OD sunt prelucrate în aceeași configurație. Acest lucru elimină orice eroare care ar fi introdusă dacă piesa ar fi repoziționată.

Pasul final este operația de finisare, adesea un proces de strunjire fină sau șlefuire. Slefuirea poate atinge un grad de precizie chiar mai mare decât strunjirea, obținând un finisaj al suprafeței de Ra 0,8 µm sau mai bine și o toleranță de concentricitate de +/- 0,02 mm. Pentru aplicațiile în care scripetele curelei vor funcționa la viteze mari sau sub sarcini mari, este adesea specificată șlefuirea. Tabelul de mai jos rezumă toleranțele tipice de concentricitate obținute prin diferite procese de fabricație.

Procesul de fabricație Concentricitate tipică (denivelare) Cost relativ Aplicații tipice
Întoarcere (Configurare unică) +/- 0,10 mm Scăzut Aplicații de uz general, cu viteză redusă
Întoarcere (configurare multiplă) +/- 0,20 mm Scăzut Nu este recomandat pentru sistemele de transmisie prin curea
Întoarsă + Pământ +/- 0,02 mm Mediu Aplicații de mare viteză, de precizie
Prelucrat CNC cu dorn +/- 0,05 mm Mediu-Ridicat Transmisii cu curele industriale standard
Prelucrat CNC cu dorn + șlefuire +/- 0,02 mm Ridicat Aplicații de mare viteză, de înaltă precizie

La Zhejiang Hawen Electromechanical Co., Ltd., folosim o combinație de strunjire CNC și, acolo unde este necesar, șlefuire de precizie pentru a obține concentricitatea optimă pentru scripetele noastre. Procesul nostru de fabricație este conceput pentru a se asigura că fiecare scripete pentru curea este produs cu o concentricitate care îndeplinește toleranța specificată. Cheia acestui lucru este utilizarea dispozitivelor de fixare de precizie și eliminarea ajustărilor manuale în timpul procesului de prelucrare.


4. Care sunt beneficiile cuantificabile ale scripetelor cu centură de înaltă concentrație?

Beneficiile utilizării scripetelor cu concentricitate ridicată nu sunt doar calitative; pot fi măsurate și cuantificate. Beneficiile principale sunt reducerea timpului de reglare secundară, durata de viață mai lungă a curelei și a rulmenților și eficiența generală îmbunătățită a sistemului. Fiecare dintre aceste beneficii se traduce direct în economii de costuri și productivitate îmbunătățită. Îmbunătățirile cuantificabile pot fi demonstrate printr-o comparație a două sisteme de transmisie cu curele identice: unul cu scripete pentru curea standard și unul cu scripete pentru curea de înaltă concentricitate.

Timp de ajustare secundar redus:Cel mai direct beneficiu este reducerea frecvenței ajustărilor secundare. Un sistem de transmisie prin curea care utilizează scripete standard poate necesita șase sau mai multe ajustări secundare pe an, fiecare durând o oră sau mai mult. Un sistem care utilizează scripete cu concentrație mare poate necesita doar una sau două ajustări pe an. Timpul economisit poate fi substanțial, așa cum se arată în tabelul de mai jos.

Metric Scripeți standard pentru curele Scripeți pentru curea de înaltă concentrație Economii
Ajustări secundare pe an 6-10 1-2 4-9 ajustări
Timp mediu per ajustare 45 de minute 20 de minute 25 de minute economisite
Timp total pe an 4,5 - 7,5 ore 0,3 - 0,7 ore 4 - 7 ore economisite
Costul anual al forței de muncă (la 60 USD/oră) 270 USD - 450 USD 20 USD - 40 USD 230 USD - 410 USD economisiți

Durată de viață mai lungă a curelei:Stresul și vibrațiile neuniforme cauzate de concentricitatea slabă reduc dramatic durata de viață a curelei. O curea care funcționează pe un scripete cu concentrație mare poate dura de 2 până la 3 ori mai mult decât o curea care funcționează pe un scripete cu concentricitate scăzută. Reducerea uzurii curelei reduce, de asemenea, frecvența schimbărilor curelei și timpul de nefuncționare asociat.

Durată de viață mai lungă a rulmentului:Vibrația generată de un scripete de curea neconcentric este transmisă direct lagărelor echipamentului antrenat și motorului de antrenare. Această vibrație provoacă uzura și defecțiunea prematură a rulmentului. Scripeții cu concentricitate ridicată reduc vibrațiile transmise lagărelor, prelungind durata de viață a acestora. Reducerea defecțiunilor lagărelor înseamnă mai puțini timpi de nefuncționare a echipamentelor și costuri de întreținere mai mici.

Eficiență îmbunătățită a sistemului:Sistemul de transmisie prin curea funcționează mai eficient atunci când scripetele pentru curea sunt concentrice. Cureaua nu este întinsă și relaxată în mod continuu, iar energia pierdută prin frecare și vibrații este minimizată. Acest lucru se poate traduce printr-o reducere mică, dar măsurabilă a consumului de energie, care, în timp, se poate adăuga la economii semnificative de costuri.

Aceste beneficii cuantificabile demonstrează că costul inițial mai mare al unui scripete pentru curea de înaltă calitate, cu concentricitate ridicată este mai mult decât compensat de economiile la întreținere și timpii de nefuncționare pe durata de viață a acestuia. La Zhejiang Hawen Electromechanical Co., Ltd., oferim clienților noștri datele de care au nevoie pentru a lua decizii în cunoștință de cauză cu privire la selecția lor de scripete de curea, ajutându-i să-și optimizeze costul total de proprietate.


5. Cum se măsoară și se verifică concentricitatea în producție?

Asigurarea că scripetele curea respectă toleranța de concentricitate specificată necesită un proces robust de control al calității. Măsurarea concentricității este efectuată de obicei folosind un indicator cadran sau o mașină de măsurare a coordonatelor (CMM). Configurarea testului este relativ simplă, dar necesită precizie și consecvență. Procesul de măsurare este următorul:

Scrietul curea este montat pe un dorn de precizie sau pe arborele pe care va fi instalat. Mandrinul este apoi plasat între centre sau într-un bloc V de precizie. Un indicator cadran este montat pe un suport și poziționat astfel încât sonda sa să intre în contact cu diametrul exterior al scripetei curelei. Rotul curelei este apoi rotit lent, iar citirea indicatorului cadran este observată. Variația totală a citirii pe măsură ce scripetele curelei se rotește este curățarea totală. Această valoare de deplasare, care este de două ori eroarea de concentricitate, este utilizată ca criteriu de acceptare.

Măsurătoarea trebuie făcută în mai multe puncte de-a lungul feței scripetelui curelei pentru a asigura consistența. Tabelul de mai jos oferă criteriile de acceptare pentru diferitele clase de scripete pentru curele utilizate în fabrica noastră.

Grad scripete curea Runout acceptabil Eroare de concentricitate echivalentă
Calitate industrială (Standard) ≤ 0,20 mm +/- 0,10 mm
Gradul de precizie ≤ 0,10 mm +/- 0,05 mm
Gradul de înaltă precizie (sol) ≤ 0,05 mm +/- 0,025 mm

La Zhejiang Hawen Electromechanical Co., Ltd., folosim o combinație de măsurare în proces și inspecție finală pentru a ne asigura că fiecare scripete de curea îndeplinește cerințele de concentricitate specificate. Sistemul nostru de control al calității este certificat conform ISO 9001:2015 și menținem înregistrări detaliate ale tuturor inspecțiilor. Acest lucru asigură că clienții noștri primesc fulii curea care îndeplinesc așteptările lor de performanță și reduc nevoia de ajustări secundare.


6. Întrebări frecvente (FAQ)

Întrebarea 1: Care este diferența dintre concentricitate și deformare în scripetele curelei?

Răspuns: Concentricitatea și runout sunt concepte legate, dar distincte. Concentricitatea este condiția geometrică în care două sau mai multe caracteristici au o axă comună. Deplasarea, pe de altă parte, este variația totală a poziției unei caracteristici pe măsură ce piesa este rotită în jurul unei axe fixe. Pentru un scripete de curea, concentricitatea este eroarea dintre centrul alezajului și centrul diametrului exterior. Runout este oscilația totală măsurată la diametrul exterior pe măsură ce roata curelei este rotită. Runout este de obicei de două ori mai mare decât eroarea de concentricitate. Un scripete de curea cu o deformare de 0,1 mm are o eroare de concentricitate de +/- 0,05 mm.

Întrebarea 2: Cum afectează concentricitatea slabă durata de viață a curelei?

Răspuns: Concentricitatea slabă face ca centura să se întindă și să se relaxeze ciclic pe măsură ce scripetele curelei se rotește. Acest lucru duce la uzura neuniformă a curelei, care se manifestă prin fisuri și geamuri pe suprafața curelei. Cureaua se confruntă, de asemenea, cu frecare și căldură mai mare, accelerând și mai mult uzura. Studiile au arătat că o curea care rulează pe un scripete de curea cu o curățare de 0,2 mm poate avea o durată de viață cu 40-60% mai scurtă decât o curea care rulează pe un scripete de curea cu o deformare de 0,05 mm.

Întrebarea 3: Pot să compensez concentricitatea slabă a scripetelor prin reglarea tensiunii curelei?

Răspuns: Nu, reglarea tensiunii curelei nu poate compensa concentricitatea slabă. Tensiunea este o reglare statică care stabilește sarcina medie pe centură. Eroarea de concentricitate creează o variație dinamică a sarcinii care nu este afectată de tensiunea statică. În timp ce o tensiune mai mare ar putea reduce o oarecare fluturare a curelei, va crește și sarcina pe rulmenți și poate cauza defectarea prematură a curelei. Singura soluție eficientă este folosirea unui scripete de curea cu concentricitatea corectă.

Întrebarea 4: Care este diferența tipică de cost între un scripete standard și un scripete pentru curea de înaltă precizie?

Răspuns: Diferența de cost depinde de dimensiunea, materialul și volumul de fabricație. De obicei, un scripete pentru curea de înaltă precizie (cu o curgere de +/- 0,05 mm sau mai mare) costă între 30-50% mai mult decât un scripete standard (+/- 0,10 mm). Cu toate acestea, costul inițial crescut este adesea compensat de costurile reduse de întreținere și durata de viață mai lungă a curelei. Costul total de proprietate pe o perioadă de 5 ani este adesea mai mic pentru scripetele de înaltă precizie.

Întrebarea 5: Cum pot verifica concentricitatea unui scripete de curea pe care l-am achiziționat deja?

Răspuns: Puteți verifica concentricitatea folosind un indicator cadran, așa cum este descris în acest articol. Montați scripetele curelei pe un dorn de precizie și plasați-l între centre. Configurați cadranul indicator pentru a atinge diametrul exterior al scripetei curelei. Rotiți scripetele curelei și observați variația totală a citirii. Acesta este runout total. Dacă curajul total depășește toleranța preconizată pentru aplicare, scripetele curelei trebuie înlocuite. Mulți producători, inclusiv Zhejiang Hawen Electromechanical Co., Ltd., furnizează un certificat de conformitate cu fiecare comandă, care include valorile măsurate.


7. Concluzie

Relația dintre concentricitatea scripetelui curea și timpul de reglare secundară este directă și semnificativă. Un scripete de curea neconcentric creează o curățare radială, care se traduce prin vibrații, mișcarea curelei și uzura neuniformă a curelei. Aceste probleme duc inevitabil la un ciclu de ajustări secundare: retensionare, realiniere, înlocuire curele și întreținere a rulmenților. Aceste ajustări nu sunt doar o pacoste; ele reprezintă un cost semnificativ în ceea ce privește forța de muncă, timpul de nefuncționare și înlocuirea componentelor.

Scripeții cu concentricitate ridicată abordează cauza principală a acestor probleme. Asigurându-se că alezajul și diametrul exterior sunt perfect aliniate, elimină sursele de vibrații și deplasarea curelei. Rezultatul este un sistem de transmisie prin curea care funcționează fără probleme de la început, necesită întreținere minimă și oferă o durată de viață mai lungă. La Zhejiang Hawen Electromechanical Co., Ltd., ne-am angajat să producem scripete de curea care îndeplinesc cele mai înalte standarde de concentricitate. Procesele noastre de prelucrare de precizie, controlul riguros al calității și respectarea standardelor internaționale asigură că clienții noștri primesc scripete pentru curele care minimizează ajustările secundare și maximizează fiabilitatea sistemului.

Contactați Zhejiang Hawen Electromechanical Co., Ltd.astăzi pentru a afla cum scripetele noastre cu concentrație ridicată vă pot îmbunătăți operațiunile și pot reduce costurile de întreținere.

Știri similare
Lasă-mi un mesaj
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta